Wenn ich über Pumpen im Ex-Bereich spreche, frage ich das Publikum zuerst nach Sätzen, die es aus dem eigenen Betrieb kennt. Die Pumpe ist doch Ex. Die ist immer gefüllt. In Olten kannte im März 2026 jeder im Saal mehrere davon.1 Selten ist eine Pumpe einfach schlecht gebaut. Gefährlich wird es, wenn aus einer Eigenschaft des Geräts eine Sicherheitsannahme wird, die nie jemand gegen den Prozess geprüft hat.2
Welche Zündquellen hat eine Pumpe überhaupt?
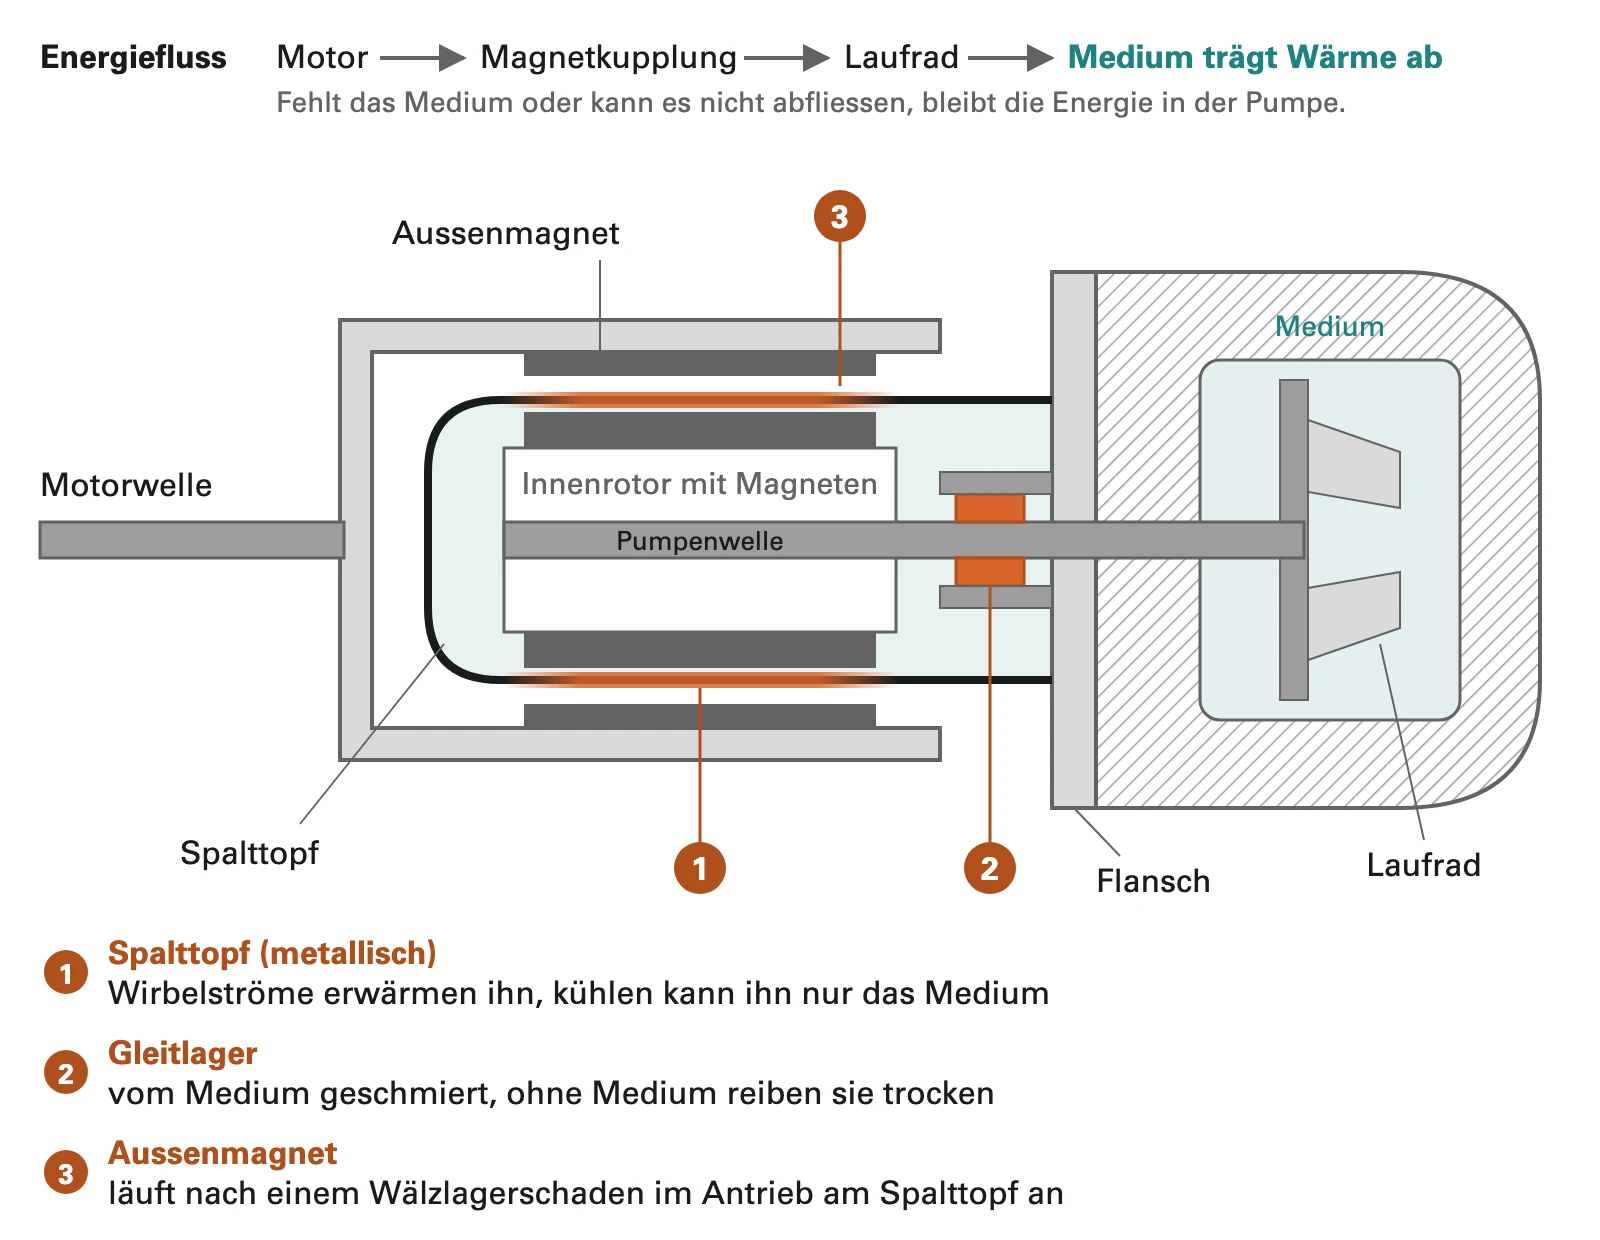
Ich sehe eine Pumpe als Energieeintrag. Der Motor bringt Drehmoment, die Pumpe macht daraus hydraulische Leistung, das Medium nimmt die Energie auf.2 Solange es fliesst, trägt es Wärme ab. Fehlt es oder kann es nicht abfliessen, bleibt die Energie in der Pumpe.
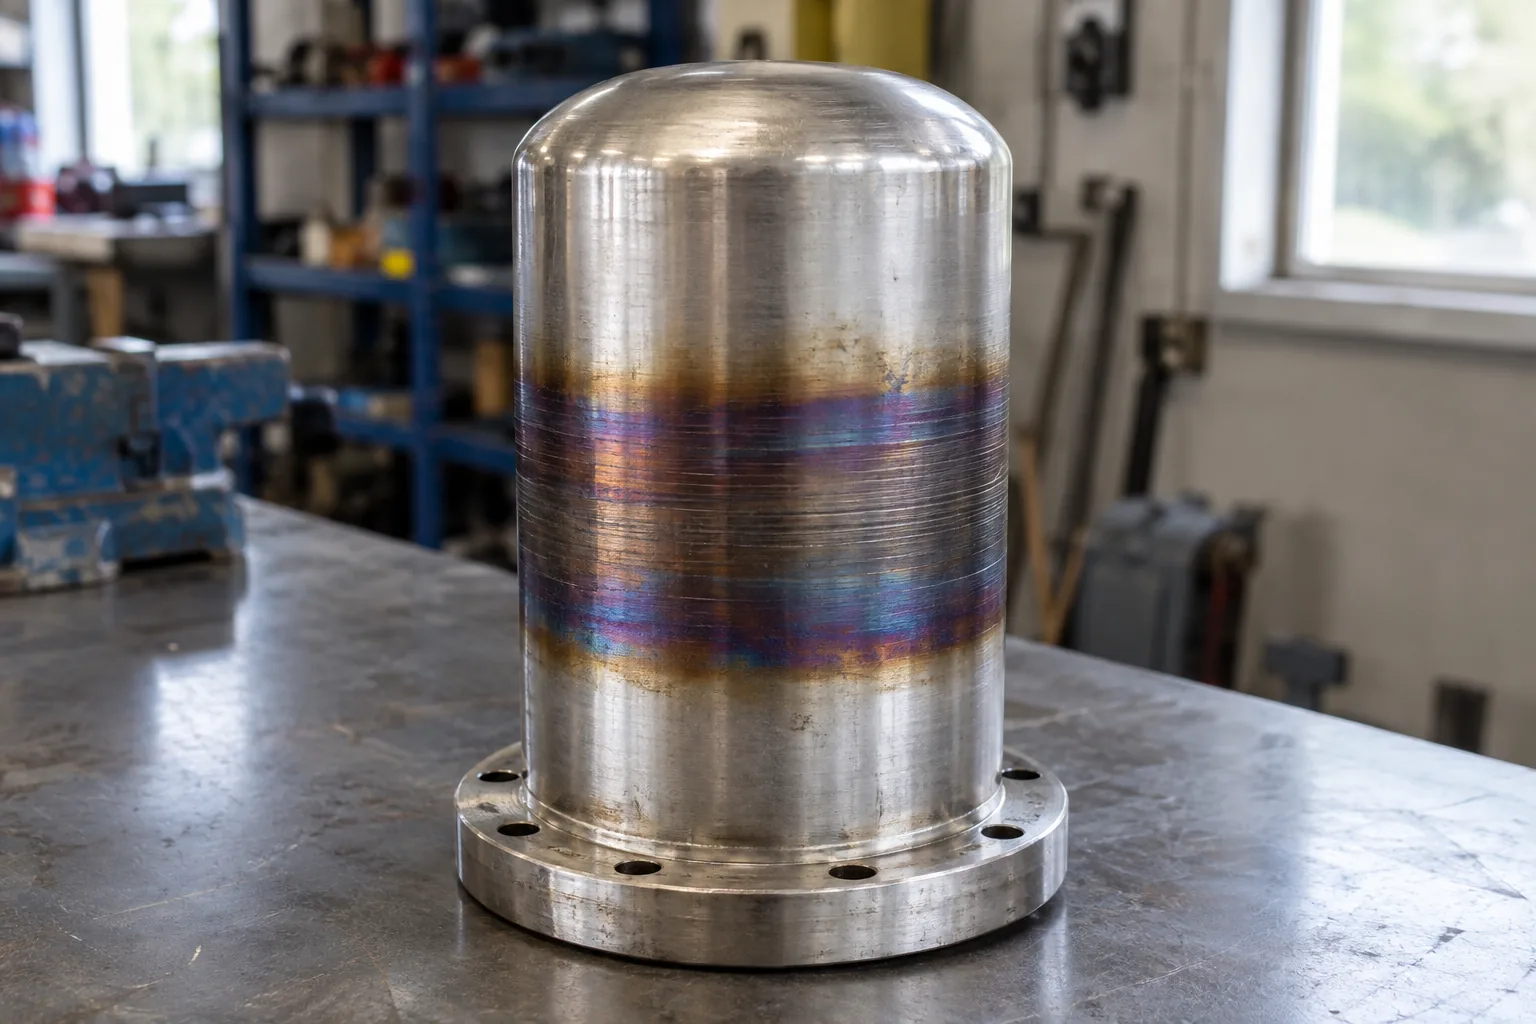
Mehmet Sahin Cengiz hat am Tag des Explosionsschutzes 2026 die Fehlerbilder an Magnetkupplungspumpen zusammengestellt.3 Im Mittelpunkt steht der metallische Spalttopf. Das umlaufende Magnetfeld induziert darin Wirbelströme und erwärmt ihn, und kühlen kann ihn nur das Medium. Dazu kommen Gleitlager, die ohne Medium trocken reiben, und Aussenmagnete, die nach einem Schaden an den Wälzlagern des Antriebs am Spalttopf anlaufen.3
Hermetisch dichte Pumpen empfiehlt Cengiz bei Neuplanung, weil um sie in der Regel keine Zone festgelegt werden muss.3 Sie tragen mit dem Spalttopf aber ihre eigene Wärmequelle in sich. Die dichteste Pumpe ist deshalb nicht automatisch die zündsicherste.
Was sagt die Ex-Kennzeichnung auf der Pumpe aus?
Im Behälter ist Zone 1, also bestellt man eine Pumpe mit Kategorie 2 innen und fühlt sich sicher.2
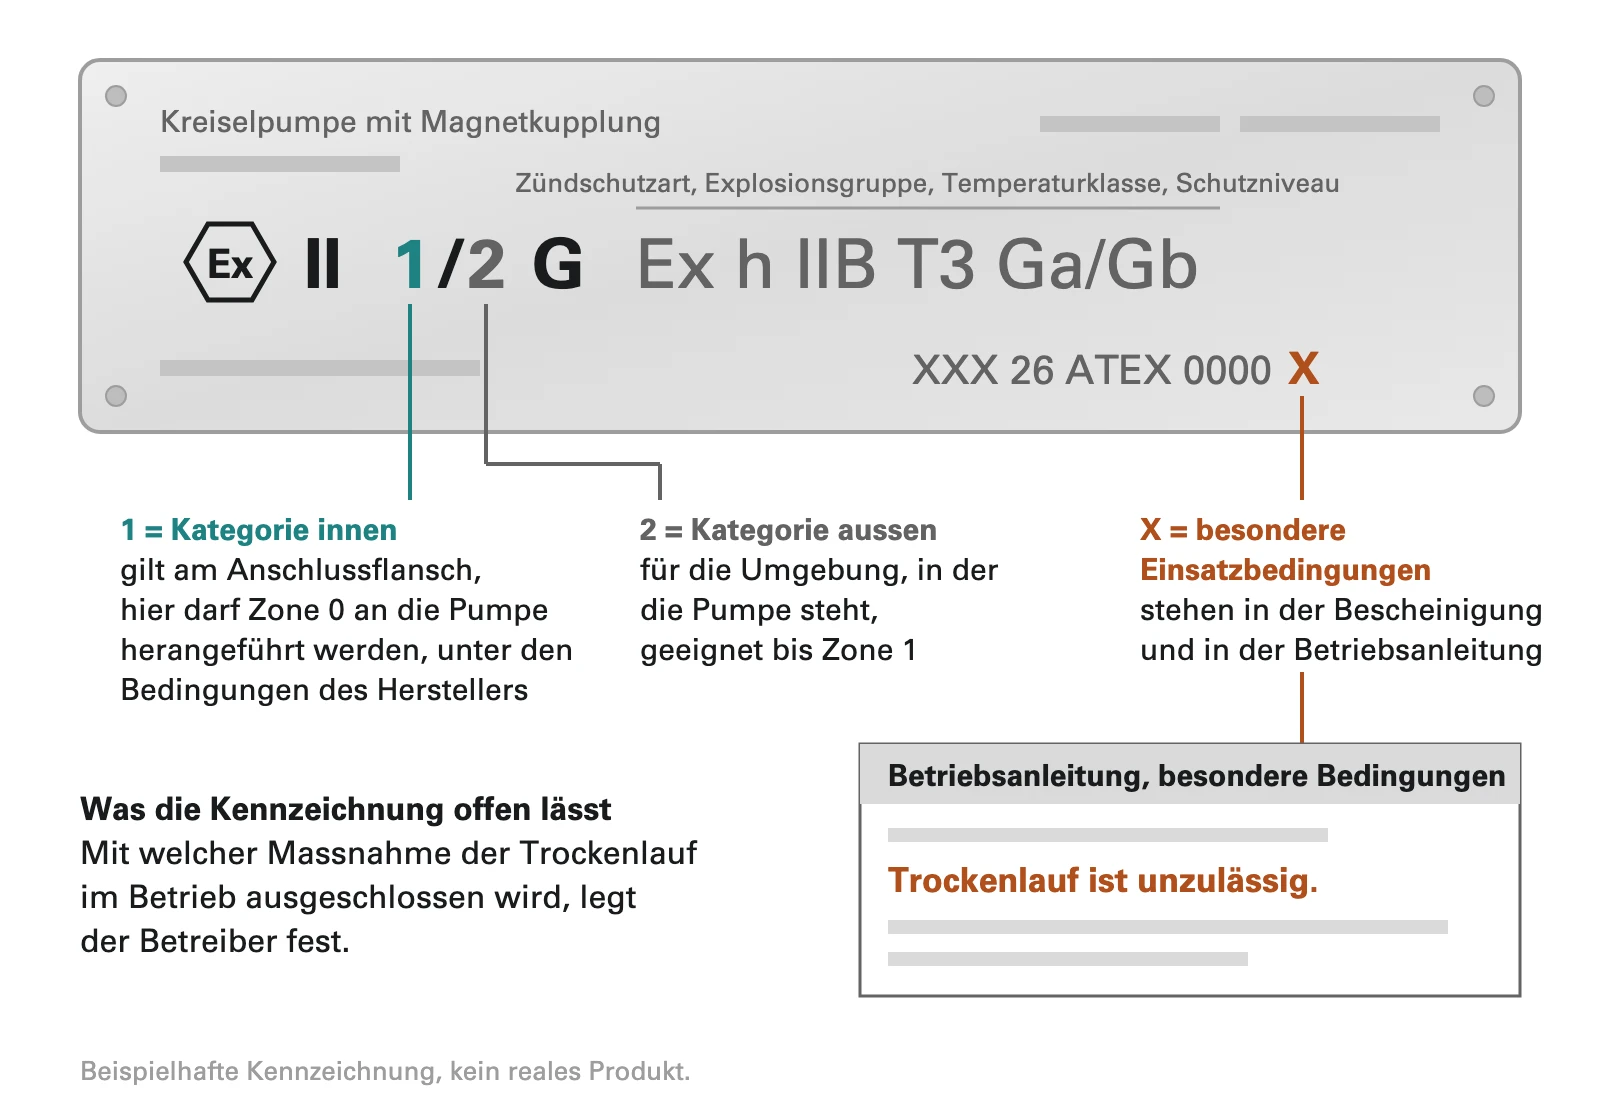
Bei Pumpen steht zuerst die Kategorie für die Innenseite, gemeint ist der Anschlussflansch, dann die für die Umgebung, etwa II 1/2 G.4,
Kategorie 2 bedeutet Sicherheit auch bei vorhersehbaren Störungen, also bei Gerätestörungen, mit denen üblicherweise zu rechnen ist.16,
Ist eine Ex-Pumpe gegen Trockenlauf geschützt?
Nicht von sich aus. Solange die Pumpe gefüllt ist, kühlt das Medium den Spalttopf und schmiert die Lager. Beim Trockenlauf fällt das weg, und im selben Moment gelangen Dampf und Luft in die Pumpe. Explosionsfähige Atmosphäre und Zündquelle entstehen aus derselben Ursache. Diesen gekoppelten Zustand deckt die Gerätekategorie nur ab, wenn der Hersteller ihn ausdrücklich einbezogen hat, etwa mit einer eigenen Zündquellenüberwachung.2,
Die ATEX-ADCO-Empfehlung zu trocken aufgestellten Pumpen ist eine rechtlich nicht verbindliche Auslegungshilfe der europäischen Marktüberwachungsbehörden. Sie nennt solche gekoppelten Bedingungen ausdrücklich, etwa bei selbstansaugenden Pumpen, und hält dafür zusätzliche Massnahmen für erforderlich.4 In Deutschland gilt die Tabelle der TRGS 725 zur erforderlichen Verfügbarkeit von Explosionsschutzmassnahmen nur, wenn explosionsfähige Atmosphäre und Zündquelle unabhängig voneinander auftreten. Fehlt diese Unabhängigkeit, verlangt die TRGS eine gesonderte Betrachtung in der Gefährdungsbeurteilung.6
Die Ex-Kennzeichnung sagt, welche Zündquellen der Hersteller beherrscht. Welche Betriebszustände Ihr Prozess erzwingt, sagt sie nicht. Einen Grund, warum keine Flüssigkeit kommt, gibt es immer, etwa einen leeren Behälter oder eine versagende Standregelung.1
Misst der Temperaturfühler am Spalttopf an der richtigen Stelle?
Bei der Bestellung wird oft das Häkchen «Spalttopftemperatur» gesetzt. Heiss wird es allerdings im Bereich des Magnetfelds, gemessen wird oft daneben.2
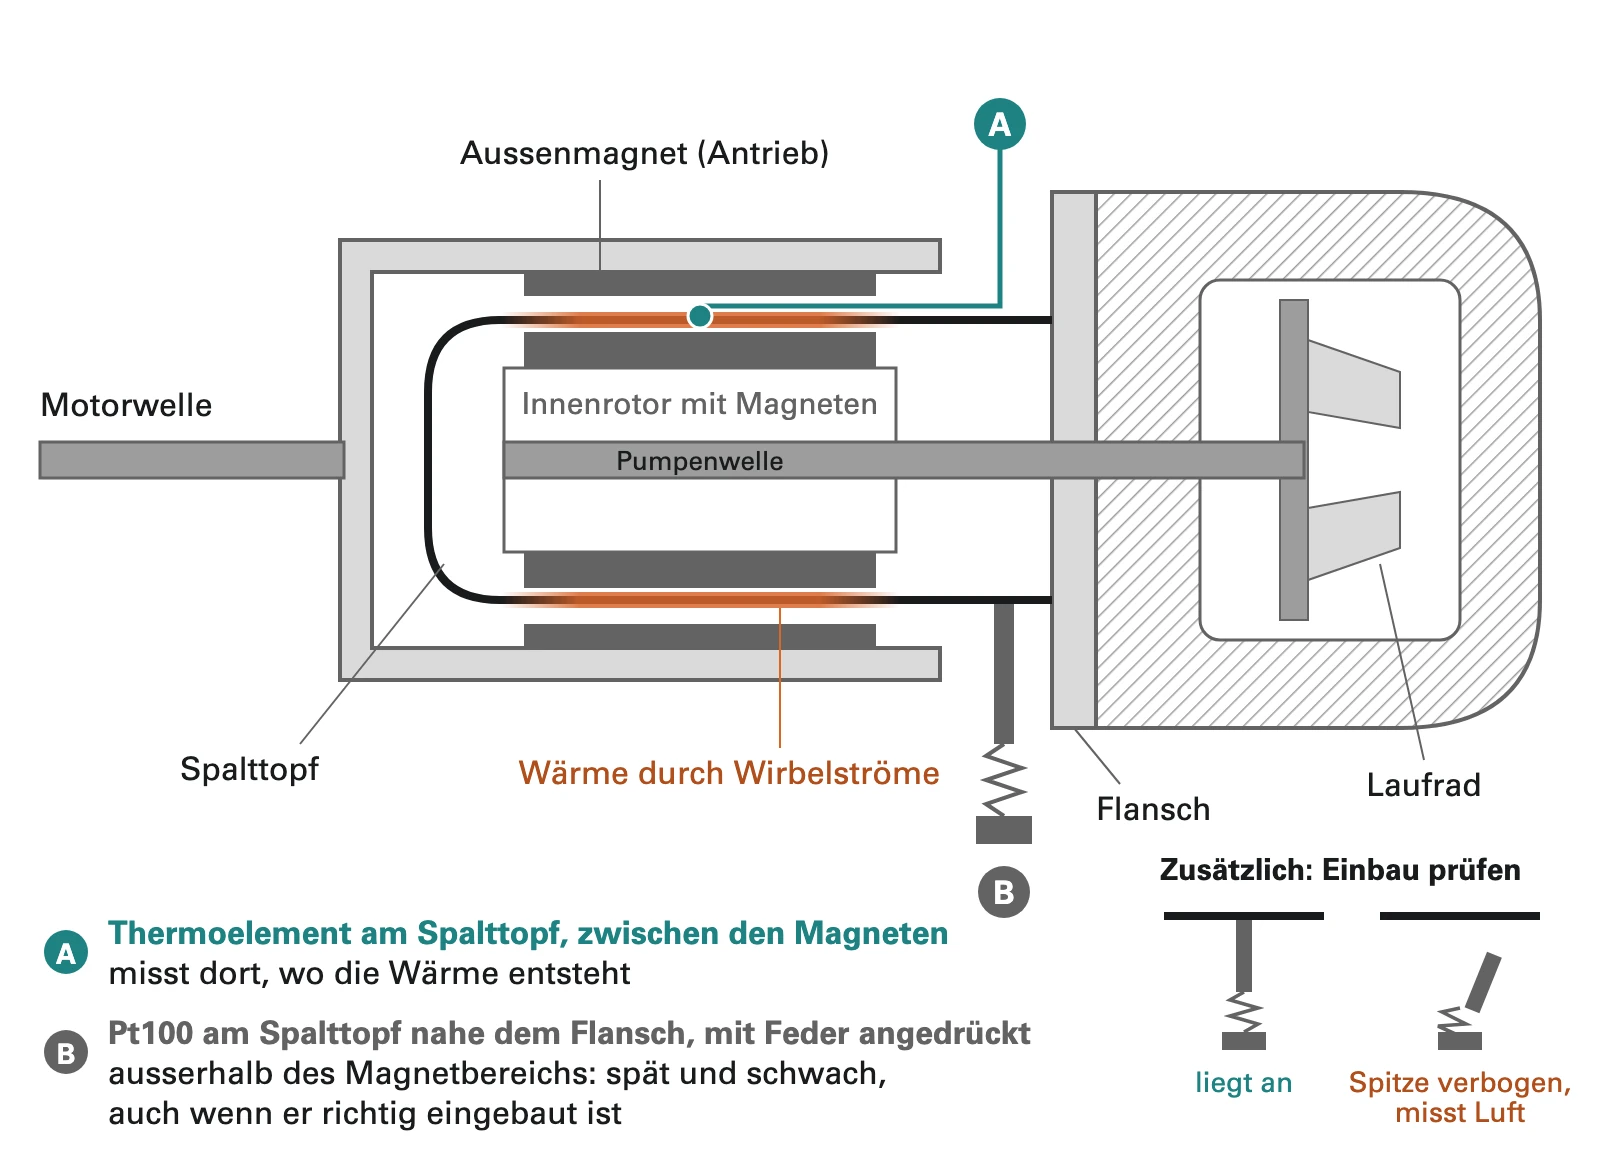
Wie gross der Unterschied sein kann, zeigen Versuche, die Forscher von Bayer 2018 veröffentlicht haben. Im Totaltrockenlauf zeigte ein Thermoelement am Spalttopf nach weniger als einer Minute über 200°C, ein Pt100 am Spalttopfflansch rund 35°C.8 Für Cengiz bleibt der Pt100 dennoch brauchbar, wenn er korrekt eingebaut ist. Wird die Fühlerspitze bei der Montage verbogen, erfasst er statt des Spalttopfs die Gehäuseluft, und von aussen ist das nicht zu erkennen.3
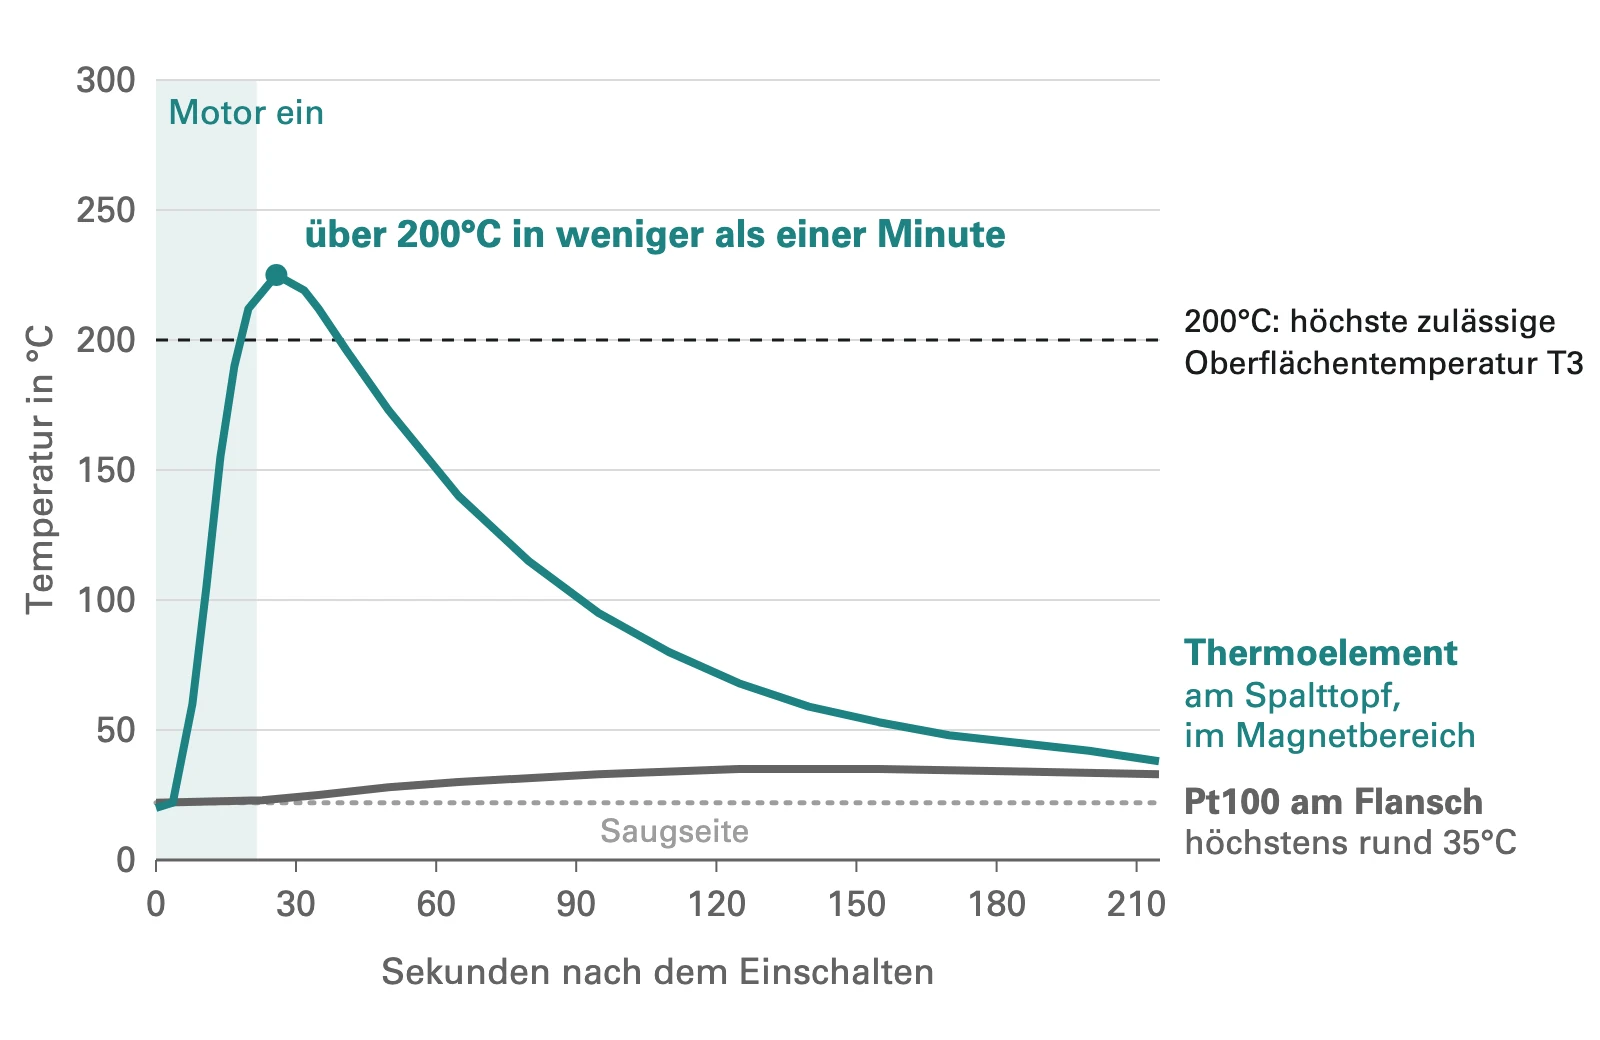
Sitzt der Pt100 nicht dort, wo die Wärme entsteht, schützt er nicht vor Trockenlauf.2 Fragen Sie nach, wo genau gemessen wird und mit welcher Verzögerung. Eine Füllstandsüberwachung direkt vor der Pumpe erfasst, ob überhaupt Medium da ist. Als alleiniger Schutz reicht aber auch sie selten aus.2
Reicht es, die Pumpe im Tiefpunkt aufzustellen?
Viele Betriebe verlassen sich darauf, dass eine Pumpe im Tiefpunkt immer gefüllt bleibt. Die Versuche von Bayer mit einem Pumpenhersteller haben das geprüft.8,
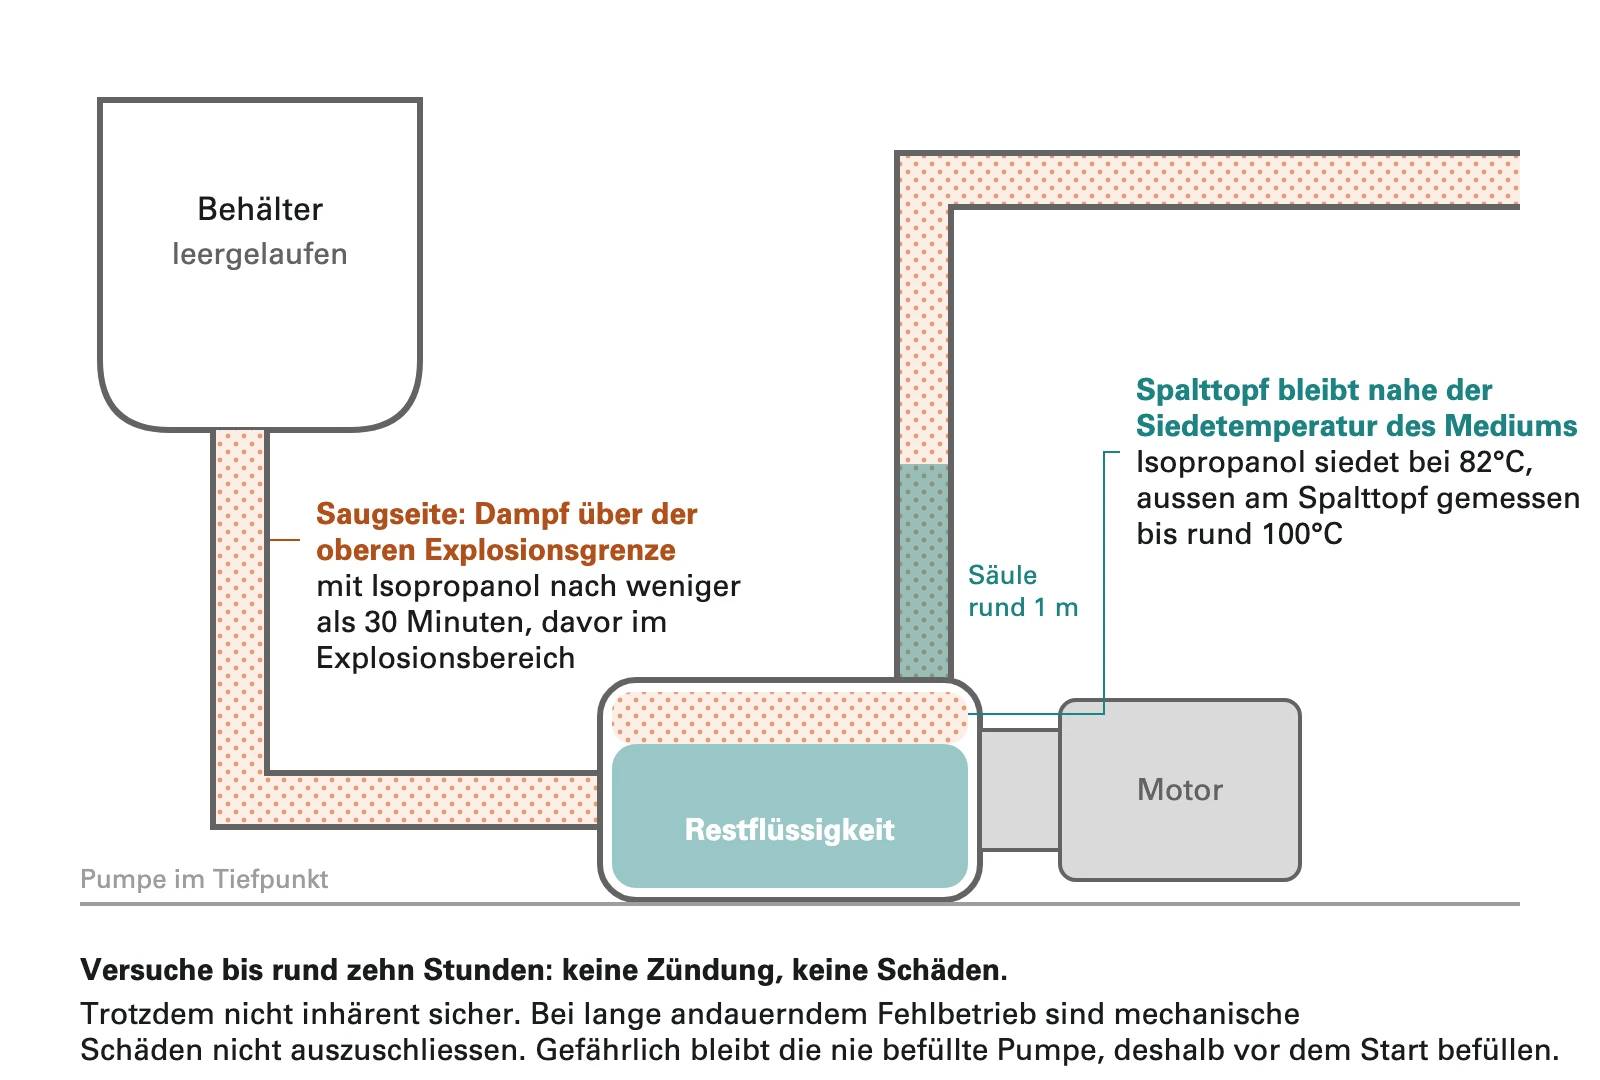
Zerlett ordnete den Satz, die Pumpe stehe im Siphon und sei immer gefüllt, 2024 der alten Sichtweise zu.10 Cengiz würde trotz Siphon einen Trockenlaufschutz einbauen.3 Ob und unter welchen Bedingungen der Siphon einen eigenen Trockenlaufschutz ersetzen kann, ist offen.
Kann eine Pumpe ohne brennbares Medium explodieren?
Ja. Der CCPS Process Safety Beacon beschreibt Wasserpumpen, die bei geschlossenem Saug- und Druckschieber geborsten sind, auch mit sehr sauberem Wasser. Überhitztes Wasser kann beim Bersten schlagartig verdampfen.11
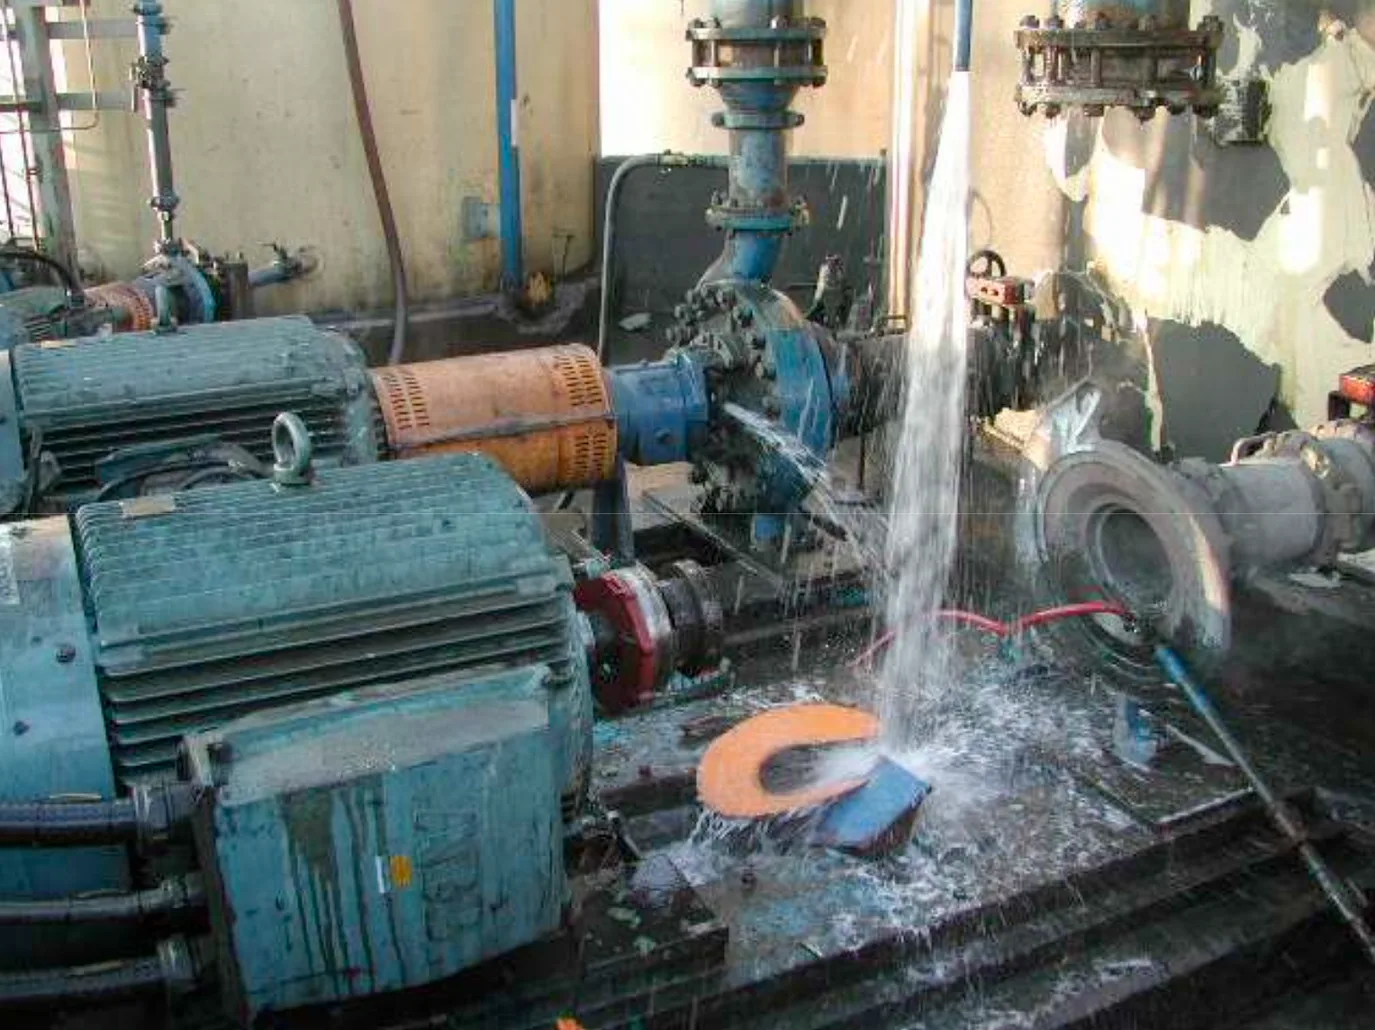
In Risikoanalysen begegnet mir oft die Rechnung, die Pumpe schaffe 5 bis 6 bar, die Leitung halte 10 oder 16, also sei das unkritisch.1 Kritisch ist die Pumpe, die vorne und hinten abgesperrt ist.2 Ist sie nur teilweise gefüllt, kocht die Flüssigkeit, und der Druck hängt nur noch an der Temperatur. Er kann weit über dem liegen, was die Pumpe hydraulisch je liefern könnte. Die Pumpe wird zum Boiler.1,
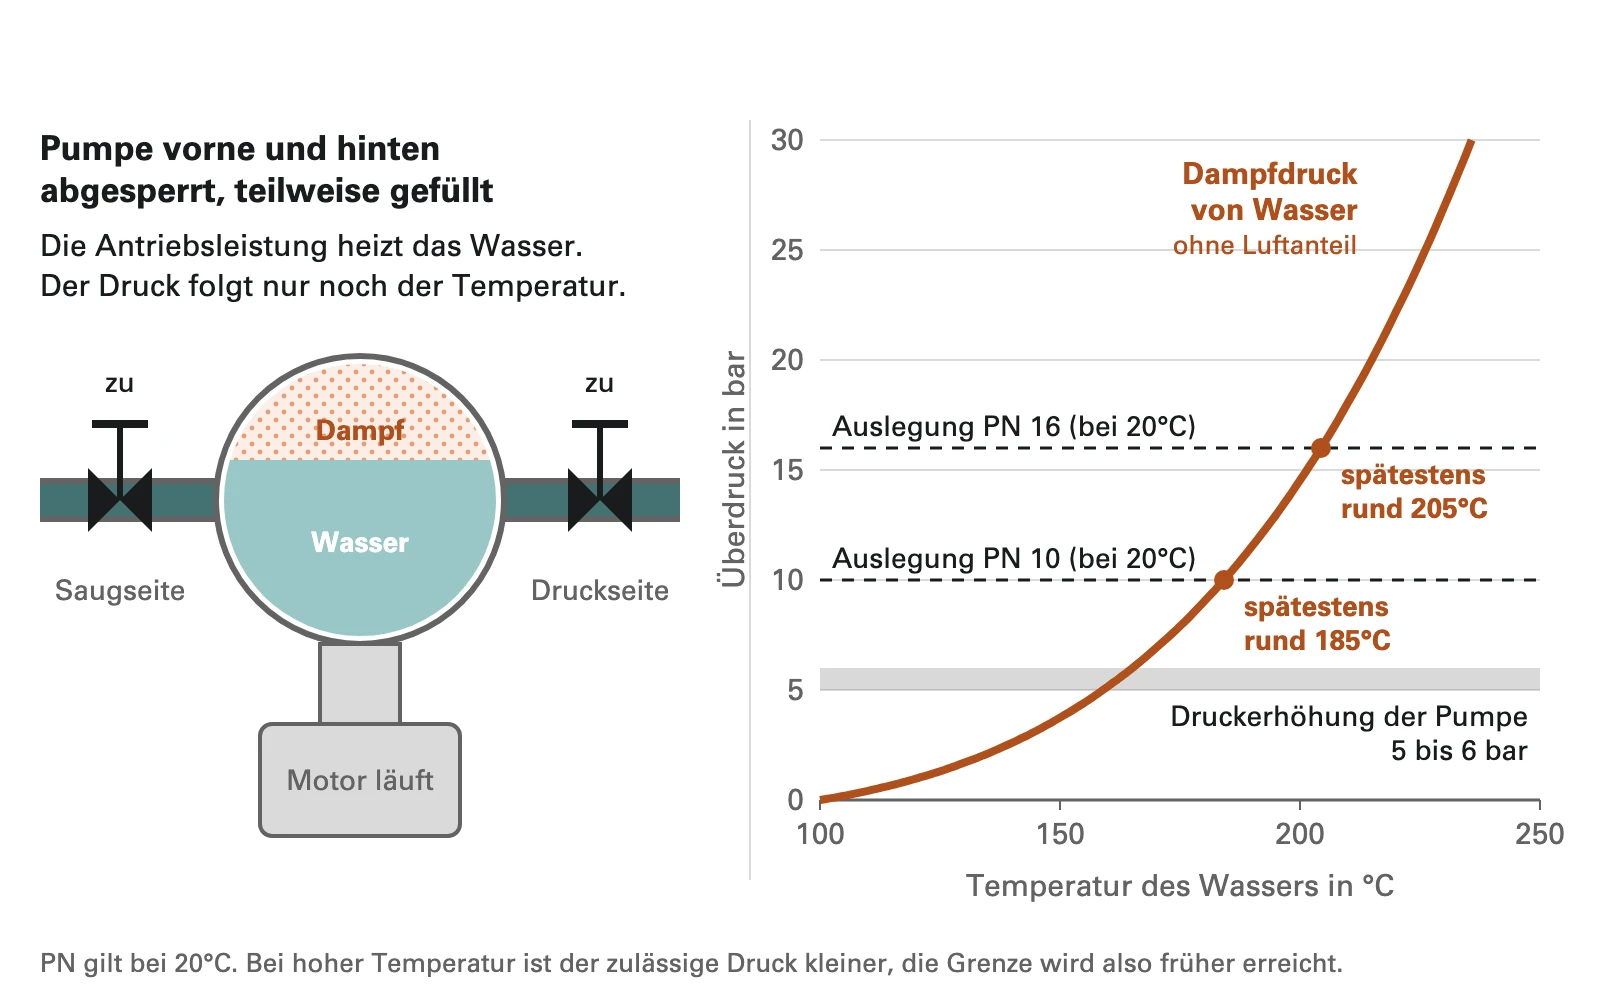
Als Erstes muss der Durchfluss gesichert sein, etwa mit offen verriegelten Armaturen. Als Signal halte ich den Durchfluss für genauer als den Druck, weil die Pumpe nur eine Druckerhöhung liefert und der Absolutdruck vom Zulauf abhängt.1,
Was passiert, wenn sich das Medium in der Pumpe zersetzt?
Dann geht es um thermische Stabilität statt um Brennbarkeit. Vielen thermisch instabilen Stoffen sieht man diese Gefahr nicht an. Ein eigenes Gefahrensymbol und eigene H-Sätze bekommen ausser Explosivstoffen nur selbstzersetzliche Stoffe und organische Peroxide, und auch die erst ab bestimmten Schwellen.18 Ich vergleiche die Gefahr mit einem schlafenden Hund.2 Zersetzungen laufen immer, bei tiefer Temperatur nur so langsam, dass niemand die Wärme bemerkt. Mit steigender Temperatur werden sie schneller, bis sie mehr Wärme erzeugen, als abgeführt wird.1
Die DECHEMA dokumentiert den Zerknall einer Kreiselpumpe. Kristallisation hatte die Leitung verstopft, die Durchflussüberwachung war ausgefallen, die Pumpe heizte das Medium bis zur Zersetzung auf und wurde durch den Druckanstieg zerstört.12
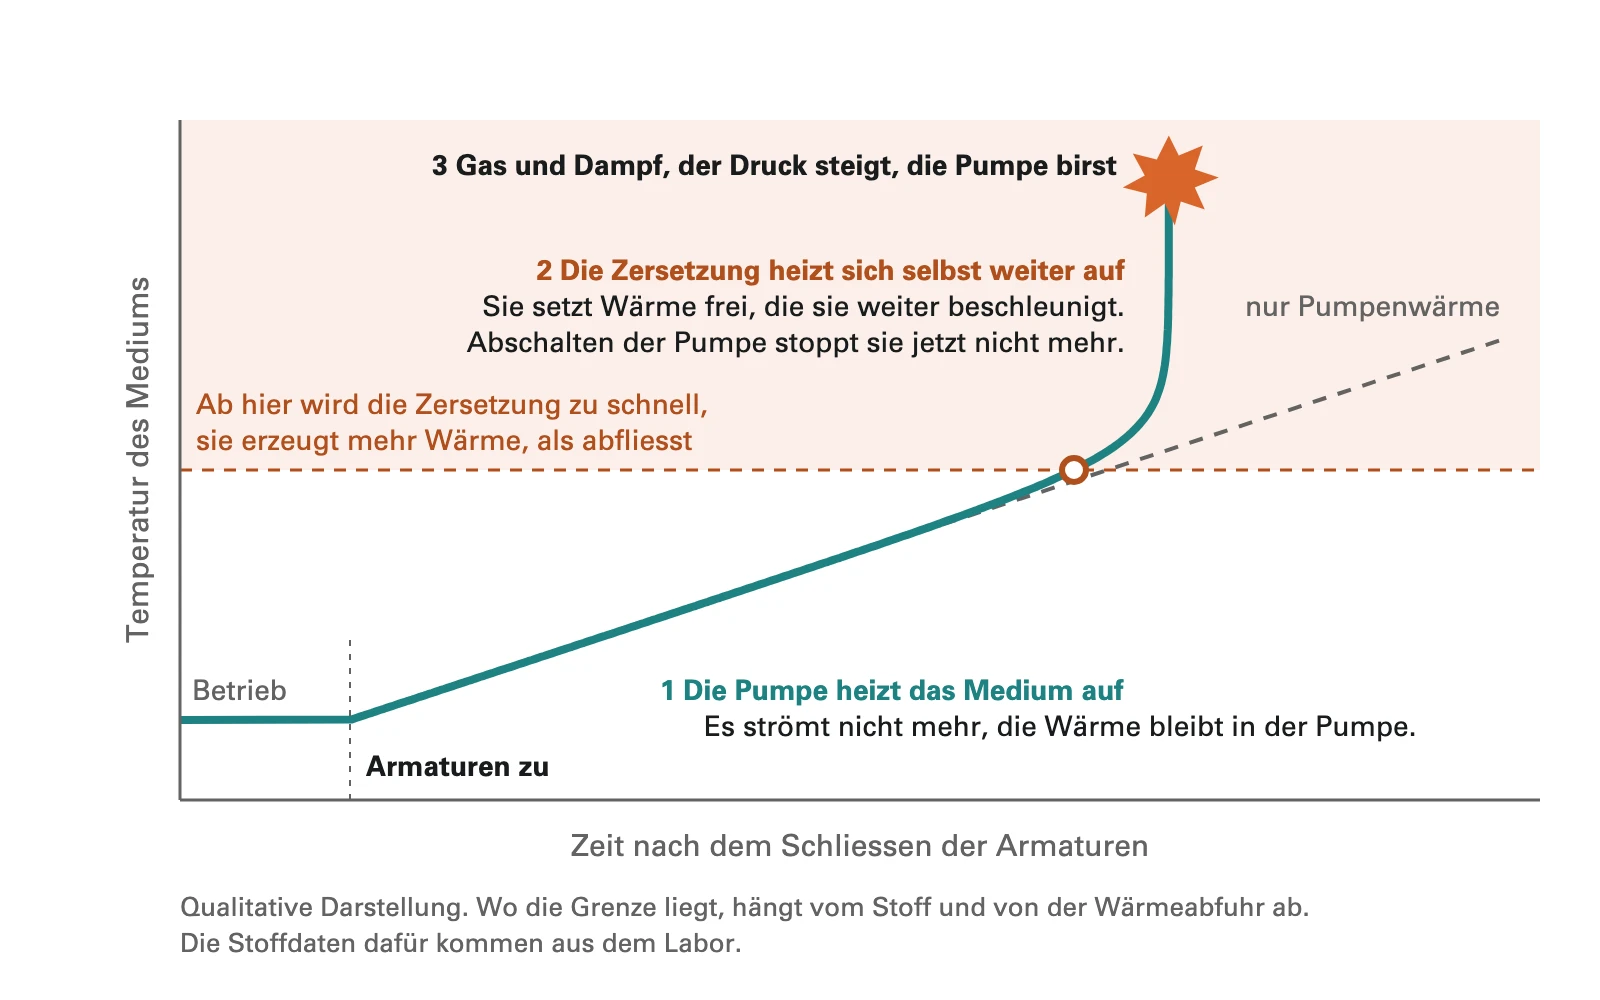
Eine einzelne Onset-Temperatur im Sicherheitsdatenblatt lässt offen, was genau gemeint ist, deshalb traue ich ihr nicht blind. Den Stoff muss der Betreiber selbst charakterisieren lassen.1 Den Grenzwert lege ich so tief wie möglich und so hoch wie nötig, in der Regel deutlich unter TD24. Das ist die Temperatur, von der aus eine Zersetzung ohne Wärmeabfuhr nach 24 Stunden ihre höchste Geschwindigkeit erreicht. Bei zersetzungsgefährdeten Medien empfehle ich eine sicherheitsgerichtete Abschaltung, deren Zuverlässigkeit je nach erforderlicher Risikoreduktion nach SIL (IEC 61511) oder PL (ISO 13849-1) bemessen ist.2
Was heisst das in der Schweiz?
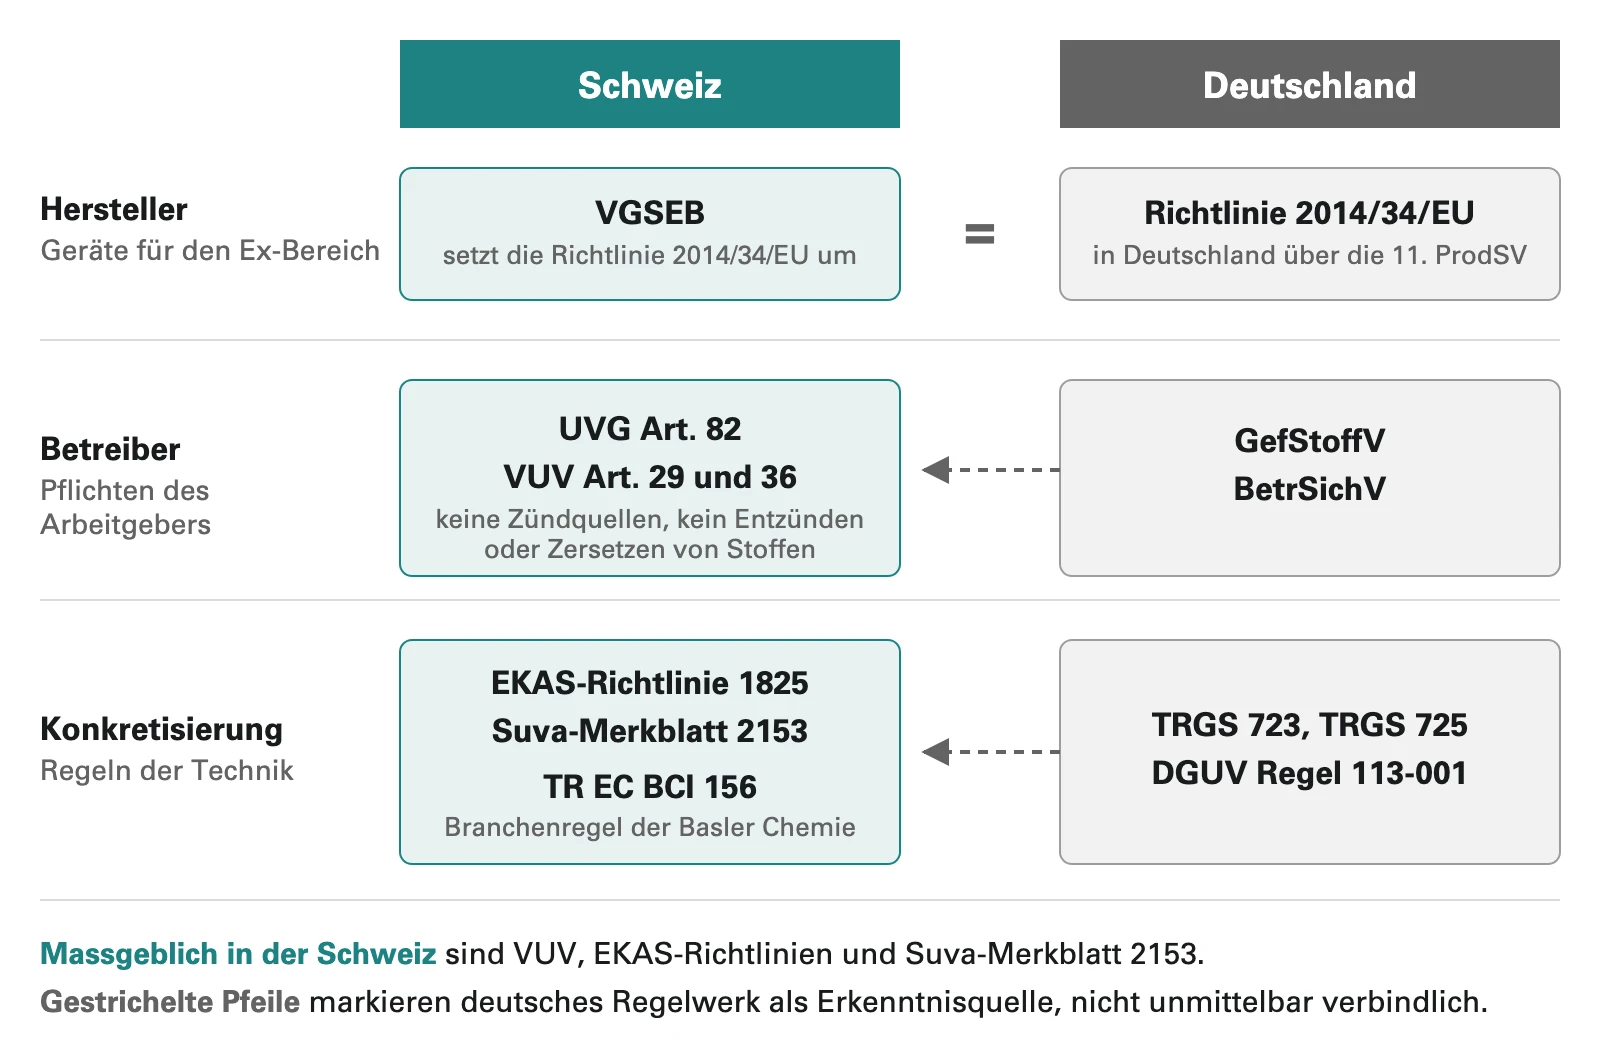
Die Verordnung über die Verhütung von Unfällen und Berufskrankheiten (VUV) nimmt die Zersetzung ausdrücklich auf. Nach Art. 29 Abs. 1 müssen Arbeitsmittel in brand- oder explosionsgefährdeten Bereichen so gestaltet sein und so verwendet werden, dass sie keine Zündquellen darstellen und dass sich keine Stoffe entzünden oder zersetzen können.15 Für eine Pumpe in einem solchen Bereich fallen Trockenlauf und Zersetzung damit unter die Verordnung selbst.
Das Suva-Merkblatt 2153 konkretisiert diese Pflichten und trennt die Rollen wie in der EU. Hersteller unterstehen der VGSEB, der Schweizer Umsetzung der Richtlinie 2014/34/EU. Zoneneinteilung und Explosionsschutzdokument sind nach VUV Sache des Arbeitgebers.14 Wer eine Pumpe als auf Dauer technisch dicht einstuft und um sie keine Zone festlegt, führt sie im Explosionsschutzdokument auf, beurteilt ihre Beanspruchung und kontrolliert sie periodisch nach einem Prüfplan.14
Dazu kommen die Richtlinien der EKAS. Wer sie befolgt, erfüllt nach Art. 52a VUV vermutungsweise die Vorschriften, die sie konkretisieren.15 Für brennbare Flüssigkeiten mit einem Flammpunkt unter 60°C ist das die EKAS-Richtlinie 1825, die für die Zonen auf das Suva-Merkblatt 2153 verweist.20 Für Pumpen am konkretesten ist die TR EC BCI 156 der Engineering Community BCI, früher Basler Chemische Industrie. Mit dieser technischen Regel handhaben die beteiligten Chemie- und Pharmafirmen den Explosionsschutz nicht elektrischer Geräte einheitlich. Eine EKAS-Richtlinie ist sie nicht, eine Vermutungswirkung hat sie deshalb nicht. Für Kreiselpumpen mit Magnetkupplung oder Spaltrohrmotor verlangt sie als Mindestanforderung, dass Trockenlauf, Überlast und Betrieb gegen geschlossene Saug- oder Druckschieber durch eine technische Massnahme verhindert werden. Zur Wahl stehen die Überwachung von Niveau, Druck oder Durchfluss des Fördermediums, der Motorleistung oder der Spalttopftemperatur.19
GefStoffV, BetrSichV, TRGS 723 und 725 und die Beispielsammlung der DGUV sind deutsches Regelwerk und gelten in der Schweiz nicht unmittelbar.7,
Welche Fragen sollten Sie zu Ihren Pumpen stellen?
Mein Webinar im Juni 2026 habe ich mit fünf Fragen beendet, die ich bei jeder Pumpe im Ex-Bereich stelle.2
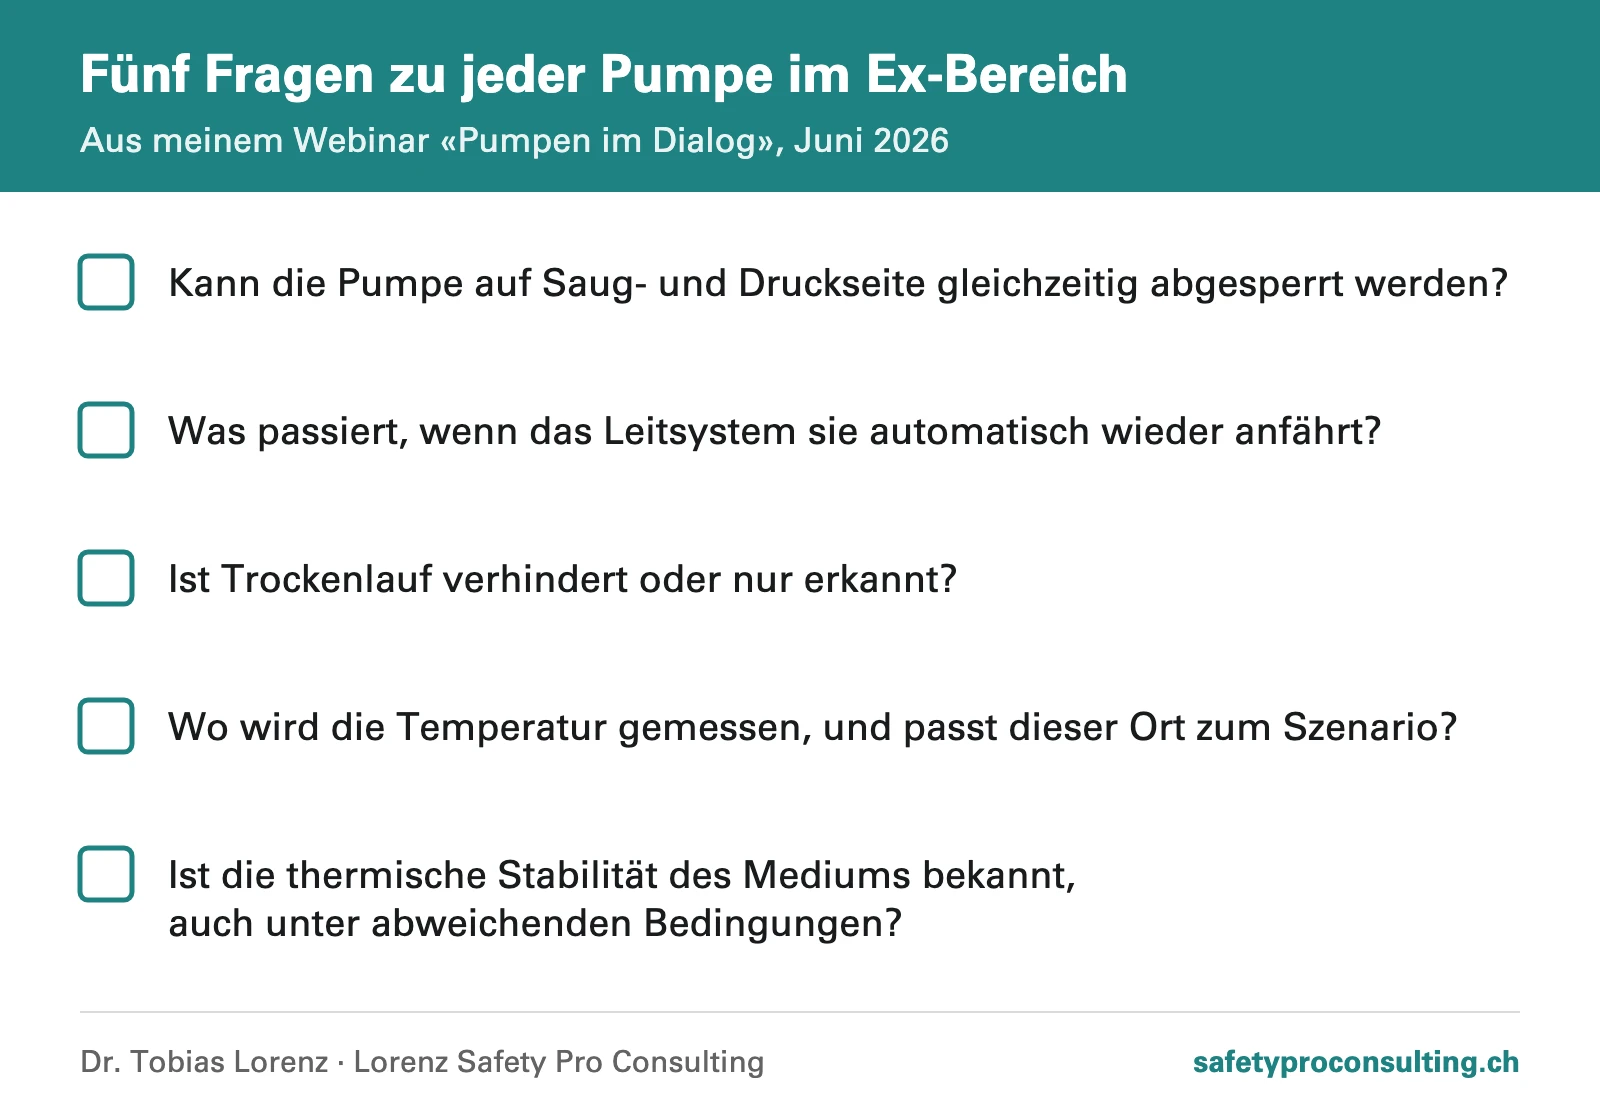
Bleibt bei einer Ihrer Pumpen eine dieser Fragen offen, schaue ich sie mir mit Ihnen an.
Ich bewerte die Zündgefahren Ihrer Pumpen im Ex-Bereich einschliesslich Trockenlauf, Einblocken und Zersetzung und prüfe, ob Messort und Grenzwerte der Überwachung zum Szenario passen. Das Ergebnis arbeite ich in Ihr Explosionsschutzdokument ein.
Quellen
- Lorenz, Dr. Tobias: Einblocken, Trockenlauf, Zersetzung: was Pumpen wirklich gefährlich macht? Vortrag, Forum für Integrale Sicherheit, Olten, 05.03.2026.
- Lorenz, Dr. Tobias: Einblocken, Trockenlauf, Zersetzung: was Pumpen wirklich gefährlich macht? Sicherheitstechnische Überlegungen an magnetgekuppelten Flüssigkeitspumpen. Webinar «Pumpen im Dialog», online, 17.06.2026.
- Cengiz, Mehmet Sahin: Explosionsschutz bei Pumpenanlagen: Risiken, Schutzmassnahmen und Best Practices. Tag des Explosionsschutzes 2026, TÜV SÜD, München, 21.10.2026.
- ATEX ADCO: Recommendation. Dry installed pumps: Requirements according to explosion protection of dry installed pumps conveying inflammable liquids. Stand 27.03.2024, nicht rechtsverbindlich. Kap. 2 bis 8.
- VDMA 24227:2026-11: Pumpen. Anforderungen an den Explosionsschutz trocken aufgestellter Pumpen. Die Kapitelangaben 5.2, 5.3, 7 und 9 beziehen sich auf den Entwurf 2025-07 (Ausgabedatum 2025-04-25). In der Endfassung kann die Gliederung abweichen.
- TRGS 725: Gefährliche explosionsfähige Gemische. Mess-, Steuer- und Regeleinrichtungen im Rahmen von Explosionsschutzmassnahmen. Ausgabe April 2023, GMBl 2023 S. 727 bis 742 vom 05.06.2023, Abschnitt 3.2 Abs. 7 und 8, Tabelle 1.
- TRGS 723: Gefährliche explosionsfähige Gemische. Vermeidung der Entzündung gefährlicher explosionsfähiger Gemische. Ausgabe Juli 2019, GMBl 2019 S. 638 bis 656, geändert GMBl 2020 S. 815 vom 02.10.2020.
- Simon, Lars Hendrik (Bayer AG, Leverkusen); Miakatsindila, Parfait (Bayer U.S. LLC, Kansas City); Gross, Hans-Jürgen (Bayer AG, Leverkusen): Experimental Investigation on the Explosion Risk of Magnetic-Drive Pumps. 12th International Symposium on Hazards, Prevention and Mitigation of Industrial Explosions (ISHPMIE), Kansas City, 12. bis 17.08.2018.
- Klaus Union GmbH & Co. KG (Anbieterbeitrag, ohne Autorenangabe): Störungen im Ex-Bereich. Experimentelle Untersuchung von Magnetkupplungspumpen. CITplus 12/2018, online CHEManager, 04.12.2018.
- Zerlett, Hans Joachim (Covestro Deutschland AG): Sicherer Betrieb von Pumpen in Ex-Bereichen. Tag des Explosionsschutzes 2024, TÜV SÜD, München, 22.10.2024.
- CCPS Process Safety Beacon, August 2013: Kann eine Wasserpumpe explodieren? (deutsche Ausgabe).
- DECHEMA Ereignisdatenbank, Kurzinformation 16/2003: Zerknall einer Kreiselpumpe.
- DGUV Regel 113-001 (EX-RL), Anlage 4 Beispielsammlung, Punkt 2 «Brennbare Flüssigkeiten», Nr. 2.13.11 b und c «Pumpen im Freien auf Erdgleiche oder darüber», Stand 12/2022, S. 54.
- Suva-Merkblatt 2153: Explosionsschutz. Grundsätze, Mindestvorschriften, Zonen. Ausgabe Juli 2024, S. 5, 10 bis 12, 23, 34 bis 35.
- Verordnung über die Verhütung von Unfällen und Berufskrankheiten (VUV), SR 832.30, Art. 29 Abs. 1 (Fassung vom 25.04.2001, in Kraft seit 01.06.2001), Art. 36 und Art. 52a Abs. 2, Stand 01.05.2018.
- Richtlinie 2014/34/EU, Anhang I Nr. 2 Buchst. b (Kategorie 2); in der Schweiz umgesetzt durch die VGSEB, SR 734.6.
- Bundesgesetz über die Unfallversicherung (UVG), SR 832.20, Art. 82 Abs. 1; EKAS-Richtlinie 6508 (ASA-Richtlinie), Stand 23.10.2025, Vorbemerkung S. 3 und Anhang 4 S. 17.
- Verordnung (EG) Nr. 1272/2008 (CLP), Anhang I Abschnitte 2.1 (explosive Stoffe), 2.8 (selbstzersetzliche Stoffe) und 2.15 (organische Peroxide); in der Schweiz über die Chemikalienverordnung (ChemV).
- TR EC BCI 156: Zündgefahrenprotokolle und -bewertungen. Engineering Community BCI (vormals Basler Chemische Industrie), Arbeitsgruppe Druckgeräte und Standards, Ausgabe 29.04.2021, Ziff. 1.1 und 1.2 sowie Übersicht (Version 3.0 vom 14.08.2015), Nr. 02.2.1 «Kreiselpumpen mit Magnetkupplung, Spaltrohrmotor», S. 3 von 17.
- EKAS-Richtlinie 1825: Richtlinie Brennbare Flüssigkeiten. Lagern und Umgang. Vom Mai 2005, Fassung 06.21 (EKAS 1825.d), Ziff. 1 und Ziff. 4.8 Abs. 2, S. 4 und 9.
Dr. Tobias Lorenz berät Betreiber in der Schweiz und in Deutschland zu Prozesssicherheit, Explosionsschutz und Risikoanalyse. Mehr über mich